021-68921145
全国服务热线:
多年行业经验
根据用户需求,研制特需产品

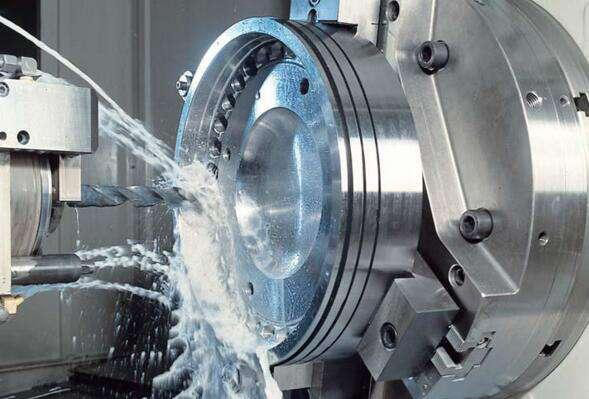
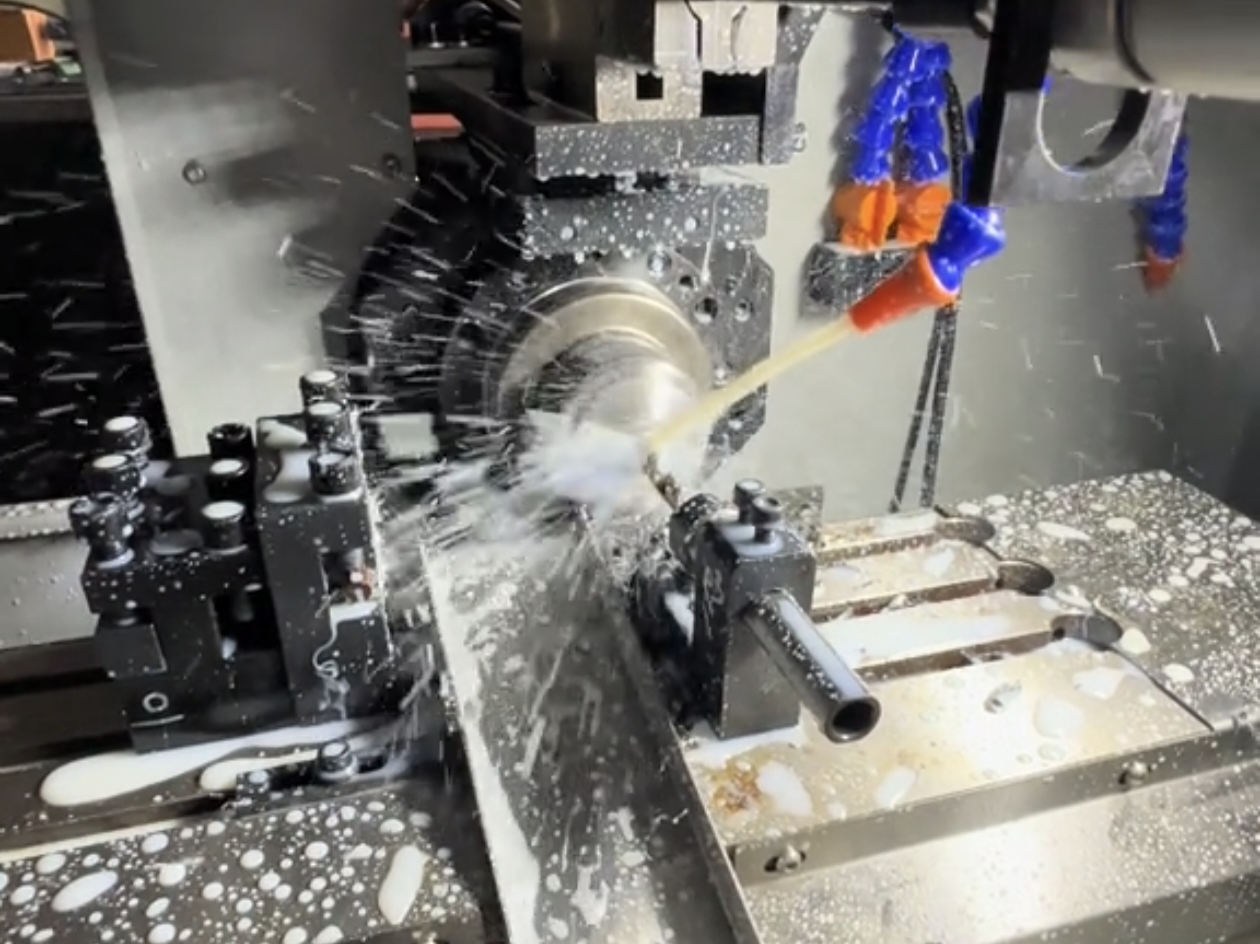
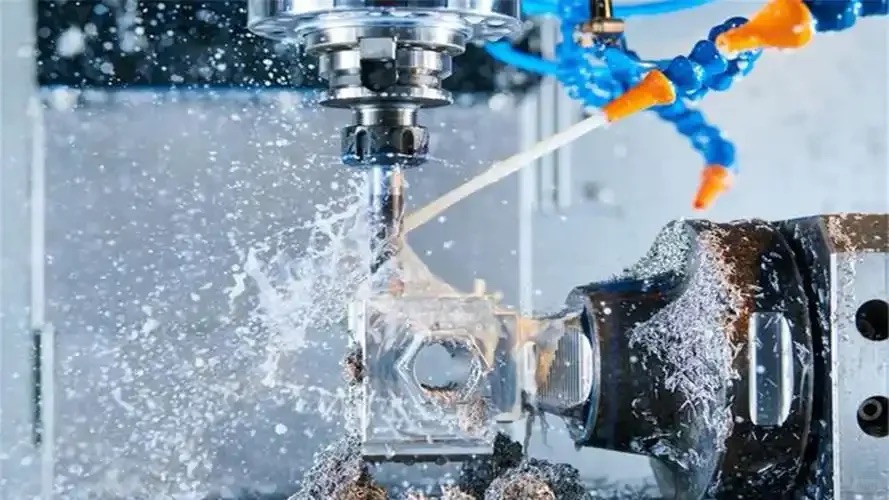
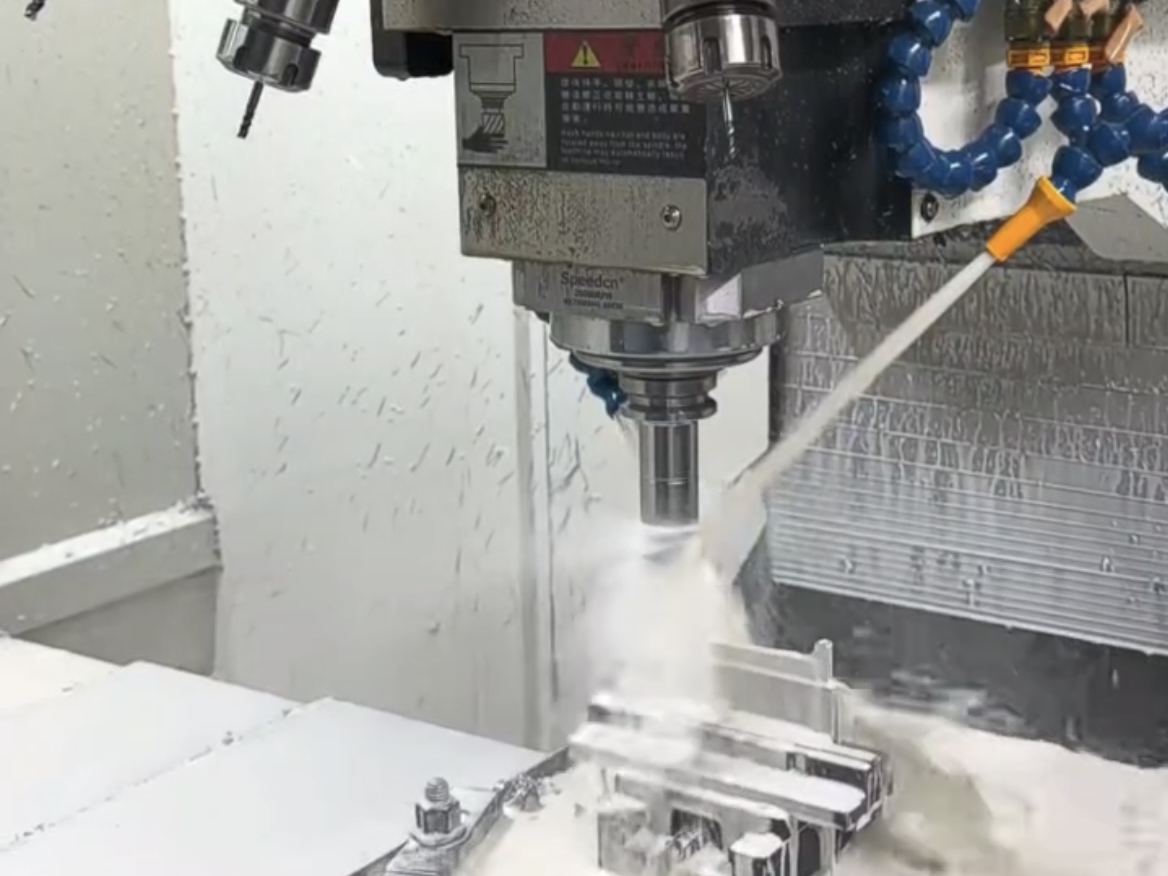
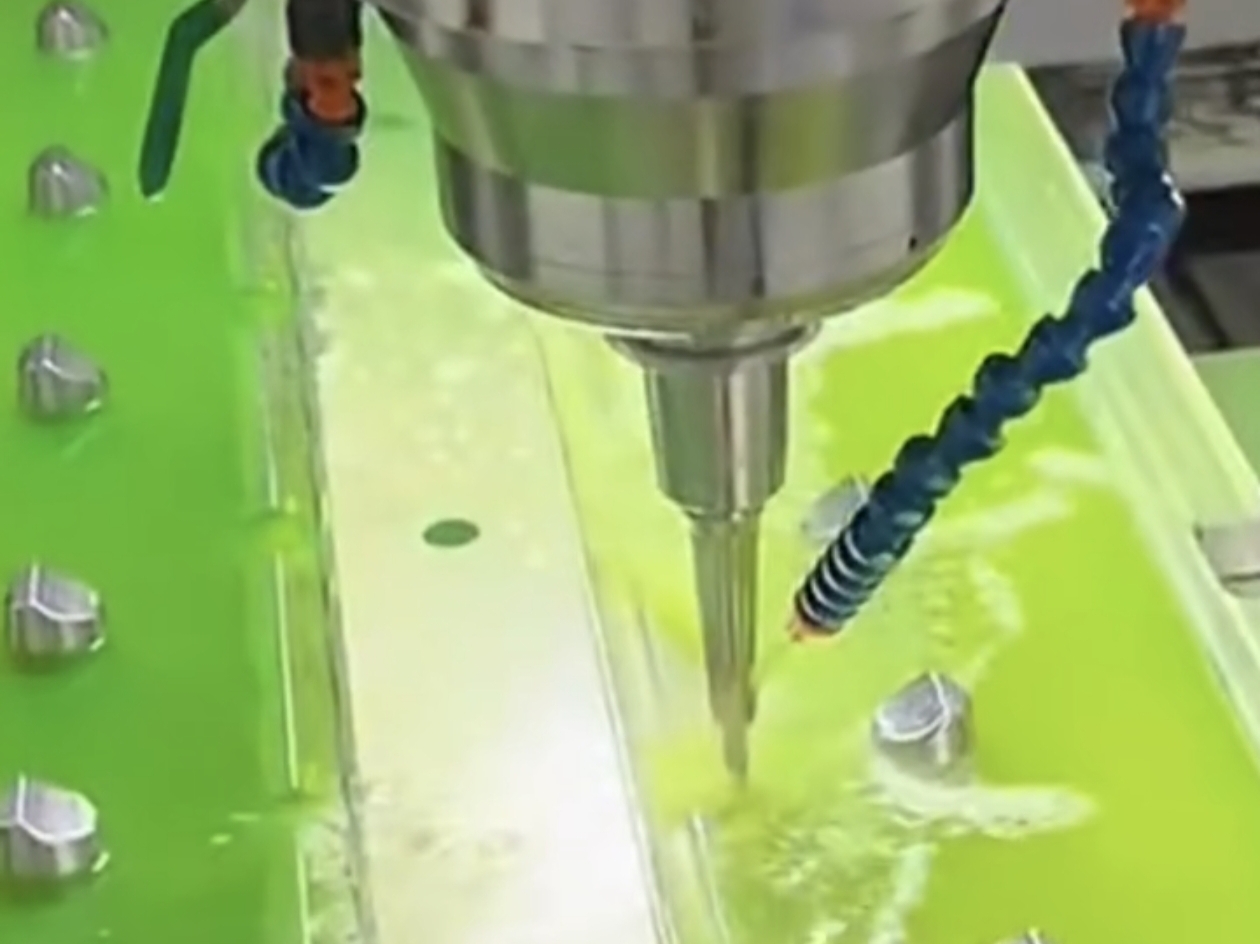
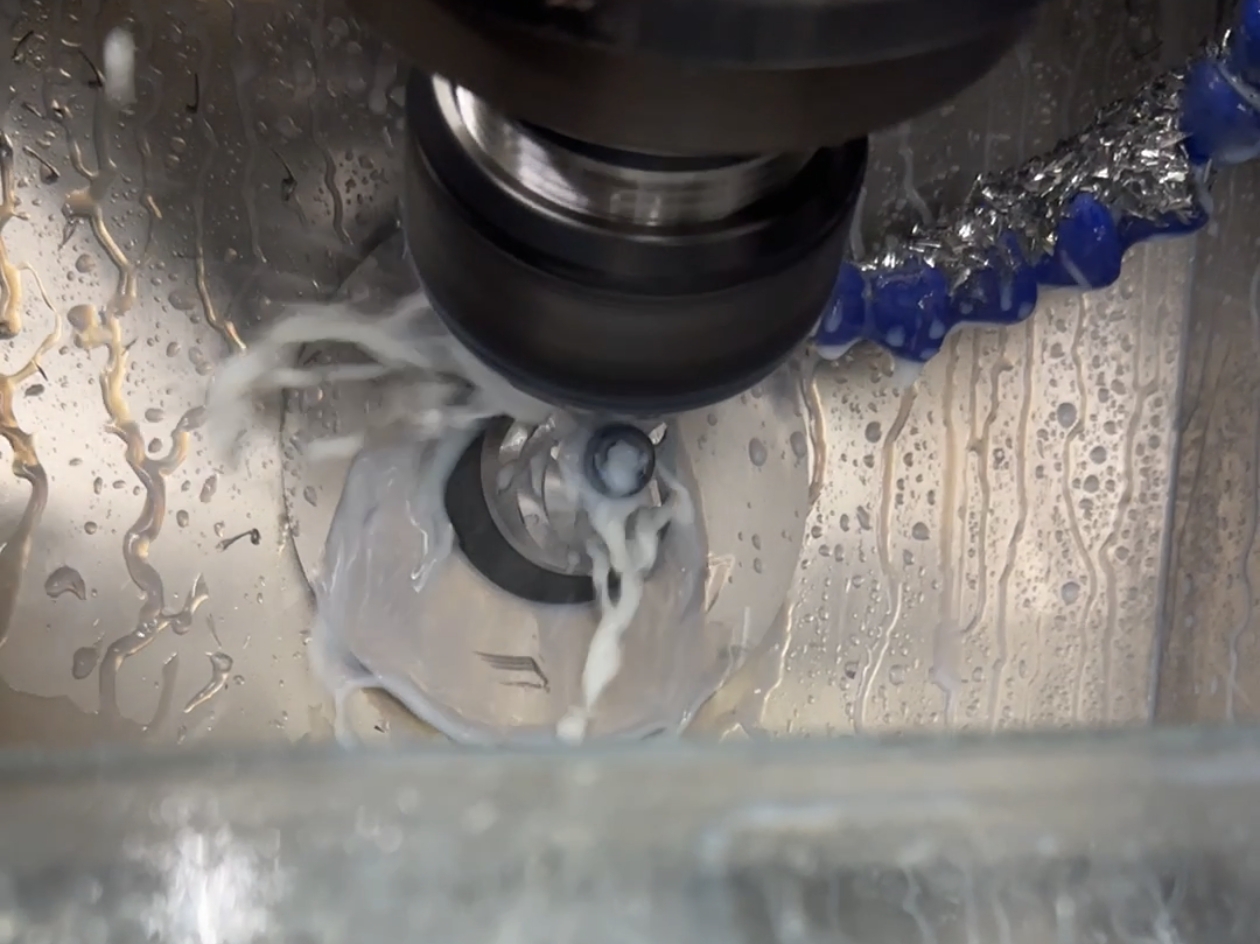
冷却散热性能优异:水基体系导热快,快速带走加工产生大量热量,降低工件、刀具、砂轮温度,避免工件热变形,提升加工尺寸精度,适合长时间批量连续作业。
防锈防腐,保护工件与机床:添加专用防锈组分,加工后工件短期防锈,同时保护机床工作台、水箱设备,防止铸铁机床锈蚀。细分专用型号,分别适配黑色金属与有色金属,抑制铜铝氧化变色。
清洗排屑能力强:良好渗透与冲洗性能,快速冲离金属粉末、切屑,防止切屑粘附刀具、砂轮,减少划伤工件表面,提升成品光洁度。
环保友好,车间工况佳:多数产品低气味、低刺激,部分配方不含亚硝酸盐,兑水使用,节约生产成本;乳化型兼具油基润滑能力与水基冷却优势,适配重负荷切削。
品类齐全,针对性强:全合成、半乳化、极压乳化、专用铝材、不锈钢、铜管、线切割专用型号全覆盖,从轻切削、精密磨削到重负荷攻剪成型,均可匹配对应产品。
适配材质:铸铁、碳钢、合金钢、模具钢等黑色金属
密度 25℃:1.1‑1.3 g/cm³
40℃粘度:33‑35 mm²/s
PH 值 (5%):8.5‑9.5
适用工艺:车削、铣削、钻孔、磨削
适配材质:铸铁、碳钢、合金钢、模具钢、黑色金属
密度 25℃:1.1‑1.3 g/cm³
40℃粘度:33‑35 mm²/s
PH 值 (5%):8.5‑9.5
适用工艺:各类高速磨削、无心磨加工
适配材质:铸铁、碳钢、合金钢、铜、铝合金、模具钢
密度 25℃:1.1‑1.3 g/cm³
40℃粘度:33‑35 mm²/s
PH 值 (5%):8.5‑9.5
适用工艺:加工中心车、铣、钻、铰、磨多工序复合加工
适配材质:不锈钢、合金钢、高镍钢、耐热钢
密度 25℃:1.1‑1.3 g/cm³
40℃粘度:32‑35 mm²/s
PH 值 (5%):8‑9
适用工艺:不锈钢车削、铣削、钻孔、攻丝、剪切成型
适配材质:碳钢、铜合金、铝合金
密度 25℃:1.1‑1.3 g/cm³
40℃粘度:32‑35 mm²/s
PH 值 (5%):7‑8
适用工艺:铜铝件车削、铣削、钻孔精加工
适配材质:玻璃、陶瓷、硬质石材、玉石、石英
密度 25℃:1.1‑1.3 g/cm³
40℃粘度:33‑35 mm²/s
PH 值 (5%):8.5‑9.5
适用工艺:玻璃、石材抛光、研磨磨削加工
适配材质:铸铁、合金钢、碳钢、模具钢
密度 25℃:0.82 g/cm³
40℃粘度:32‑38 mm²/s
PH 值 (5%):8‑9
适用工艺:车削、铣削、钻孔、薄板冲压拉伸
适配材质:碳钢、合金钢、不锈钢、耐热合金、模具钢
密度 25℃:0.82‑0.85 g/cm³
40℃粘度:35‑40 mm²/s
PH 值 (5%):8‑9
适用工艺:重负荷车削、铣削、钻孔、攻丝、拉削
适配材质:铜管、耐热合金、不锈钢
密度 25℃:0.82‑0.85 g/cm³
40℃粘度:35‑40 mm²/s
PH 值 (5%):8‑9
适用工艺:管材切削、焊接冷却加工
适配材质:铝合金、锌合金
密度 25℃:0.82‑0.85 g/cm³
40℃粘度:35‑40 mm²/s
PH 值 (5%):8‑9
适用工艺:铝锌合金车削、铣削、钻孔、攻丝加工
适配材质:铸铁、合金钢、铜、不锈钢、高镍钢、模具钢、耐热钢
密度 25℃:0.8 g/cm³
40℃粘度:40‑45 mm²/s
PH 值 (5%):7‑8
适用工艺:快走丝、中走丝线切割加工
兑水配比:按照加工工况,按比例兑水稀释使用;重负荷加工适当提高使用浓度,轻切削磨削可降低浓度。建议使用软水调配,减少析油、起泡现象。
选型要点:黑色金属重切削优先选用极压乳化油;有色金属铜铝加工选用专用有色金属款;高速磨削选合成磨削液;线切割使用专用线切割乳化油。
维护储存:原液密封存放阴凉干燥处;工作液定期检测 PH 值,及时补充原液,做好浮油、铁屑过滤,减缓发臭变质,延长工作液寿命。
注意事项:不同品类切削液原液不可随意混合,避免破乳、失效。


长按屏幕识别二维码
打开手机扫描二维码